Partager
Partager
Nickelage chimique sur aluminium : associer légèreté, résistance et durabilité
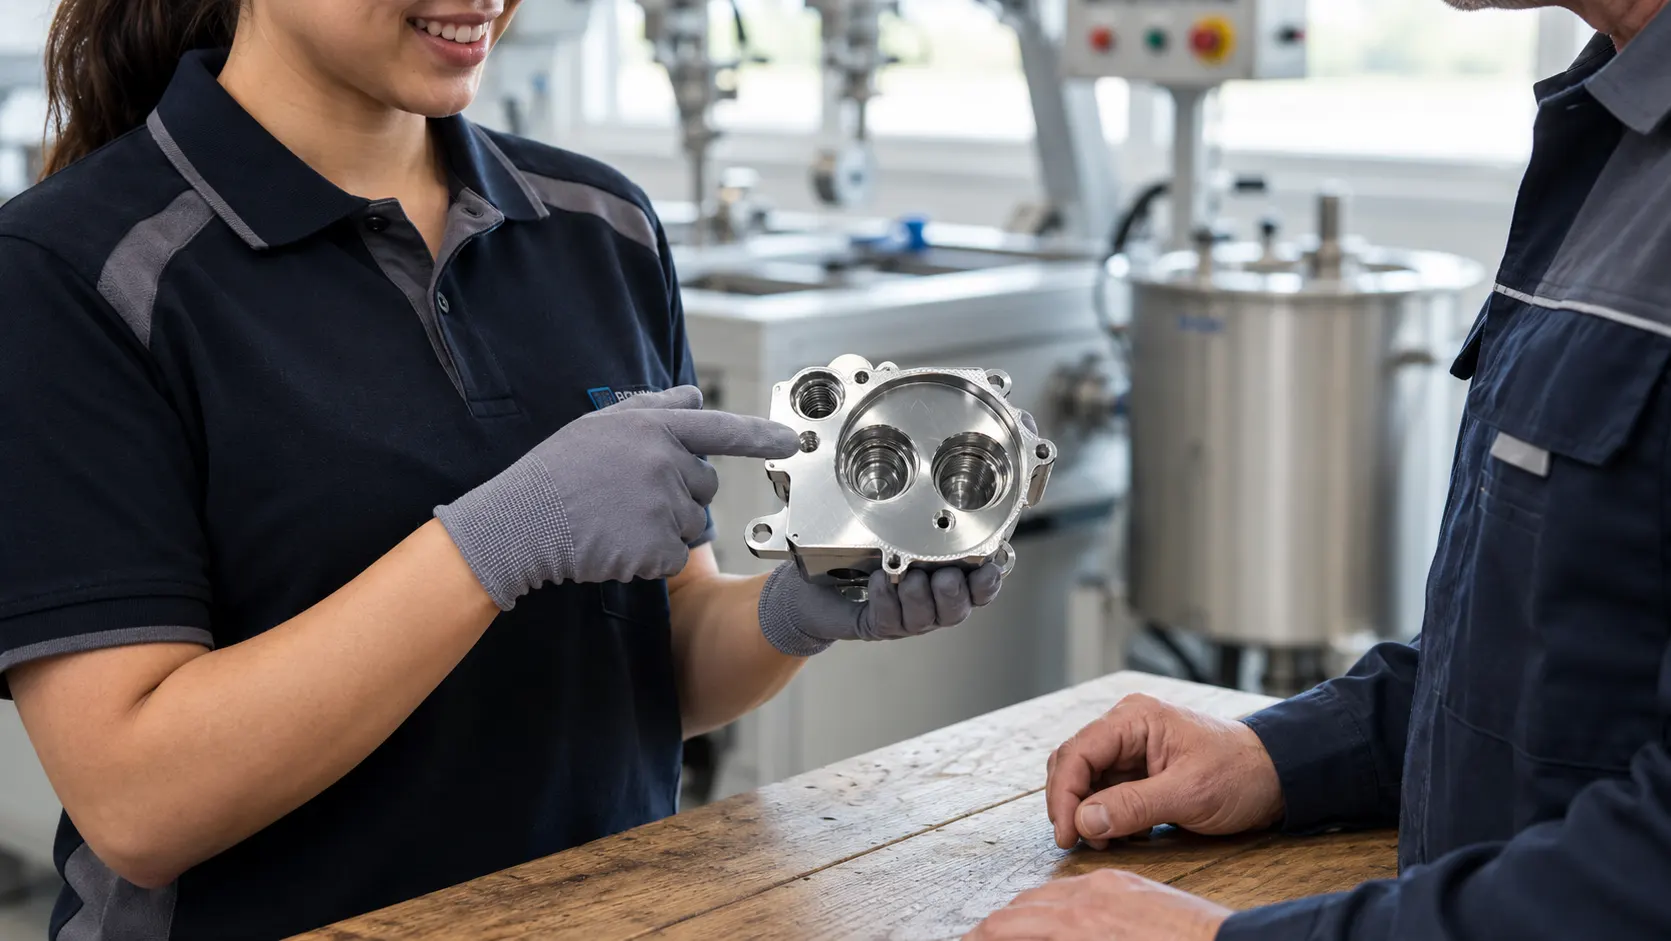
Le nickelage chimique sur aluminium associe la légèreté de ce matériau à une excellente résistance à l’usure, à la corrosion et aux agressions mécaniques. Ainsi, ce traitement de surface améliore les performances des pièces lorsque l’aluminium brut ne répond plus à toutes les contraintes de leur environnement.
L’aluminium offre un excellent rapport entre le poids et la résistance. De plus, il facilite l’usinage et présente une bonne résistance naturelle à la corrosion. Cependant, sa dureté de surface reste limitée pour certaines applications industrielles.
Le nickelage chimique permet alors de conserver les avantages de l’aluminium tout en renforçant ses propriétés de surface. C’est pourquoi les industriels l’emploient notamment dans l’aéronautique, la défense, l’énergie, l’automobile, la mécanique et le luxe.
Pourquoi réaliser un nickelage chimique sur une pièce en aluminium ?
Les industriels choisissent souvent l’aluminium pour sa légèreté, ses propriétés mécaniques et sa facilité d’usinage. Toutefois, des frottements répétés, des phénomènes d’abrasion ou un environnement corrosif peuvent réduire la durée de vie d’une pièce en aluminium brut.
Le nickelage chimique apporte une réponse à ces contraintes. En effet, ce procédé dépose une couche uniforme de nickel-phosphore sur la surface de la pièce. Le revêtement agit alors comme une véritable armure protectrice.
Le nickelage chimique permet notamment :
- d’améliorer la résistance à l’usure et à l’abrasion ;
- d’augmenter la dureté de surface ;
- de renforcer la protection contre la corrosion ;
- de limiter les risques de grippage ;
- de préserver les tolérances dimensionnelles ;
- d’augmenter la durée de vie des composants ;
- de réduire les opérations de maintenance et les coûts associés.
Contrairement au nickelage électrolytique, le nickelage chimique n’utilise pas de courant électrique pour former le dépôt. À la place, une réaction autocatalytique dépose progressivement le nickel-phosphore sur la surface.
Par conséquent, la géométrie de la pièce influence beaucoup moins la répartition du revêtement. Le procédé permet ainsi d’obtenir une épaisseur particulièrement régulière, y compris sur des formes complexes.
Quels alliages d’aluminium pouvons-nous nickeler ?
Nous pouvons étudier le nickelage chimique sur l’ensemble des familles d’alliages d’aluminium. Dans notre activité, nous traitons notamment de nombreuses pièces en aluminium 6060 et 2017.
Cependant, chaque nuance possède une composition et un comportement de surface spécifiques. La teneur en silicium, en cuivre ou en d’autres éléments d’alliage peut notamment influencer les opérations de préparation.
Ainsi, nous adaptons le prétraitement à la nuance, à l’état de surface, au procédé de fabrication et à l’utilisation finale de la pièce. La réussite du traitement dépend donc moins du nom de l’alliage que de la maîtrise de l’ensemble de la gamme de préparation.
Pour étudier une demande dans de bonnes conditions, nous recommandons au client de préciser :
- la nuance exacte de l’aluminium ;
- le mode de fabrication de la pièce ;
- la présence éventuelle de soudures ;
- l’état de surface initial ;
- l’épaisseur de nickel souhaitée ;
- les zones à traiter ou à masquer ;
- les contraintes d’usure et de corrosion ;
- les tolérances dimensionnelles après traitement.
Grâce à ces informations, nous pouvons définir une gamme adaptée aux objectifs techniques du projet.
Pourquoi le nickelage chimique sur aluminium nécessite-t-il une préparation spécifique ?
L’aluminium réagit rapidement au contact de l’air. En effet, sa surface forme naturellement une fine couche d’oxyde appelée alumine.
Cette couche protège naturellement le métal contre certaines agressions. En revanche, elle empêche le nickel chimique d’adhérer directement sur l’aluminium.
Nous devons donc éliminer les contaminants et préparer la surface avant le nickelage. Cette préparation constitue une étape déterminante, car elle conditionne directement l’adhérence, l’homogénéité et la durabilité du dépôt.
La gamme de prétraitement comprend notamment :
- le dégraissage de la pièce ;
- l’élimination des contaminants ;
- le traitement de la couche d’oxyde ;
- l’activation de la surface ;
- la réalisation du zincate ;
- le rinçage entre les différentes étapes ;
- le contrôle des paramètres du procédé.
Une contamination résiduelle ou une préparation inadaptée peut compromettre l’accrochage du nickel. Par conséquent, nous accordons autant d’importance au prétraitement qu’au dépôt de nickel lui-même.
Quel rôle joue le double zincate ?
Chez Verbrugge, nous réalisons généralement un double zincate avant le nickelage chimique sur aluminium. Cette opération améliore la germination du dépôt et favorise une accroche plus homogène qu’un simple zincate.
Pendant les étapes de prétraitement, les bains légèrement acides éliminent la couche superficielle d’alumine. Cependant, l’aluminium reforme très rapidement une fine couche d’oxyde au contact de l’air.
Le zincate limite ce phénomène. Il dépose une couche intermédiaire extrêmement fine à la surface de l’aluminium et maintient ainsi la surface dans un état compatible avec le démarrage du nickelage.
Le double zincate comprend une première opération de zincatation, suivie d’une élimination contrôlée de cette première couche, puis d’une seconde zincatation. Grâce à cette succession d’étapes, la seconde couche présente généralement une structure plus fine, plus régulière et plus favorable à la germination du nickel.
Lorsque nous plongeons ensuite la pièce dans le bain de nickelage, le zinc se dissipe progressivement. Simultanément, le nickel commence à se déposer sur la surface préparée. La réaction autocatalytique prend alors le relais et poursuit la formation du revêtement.
Ainsi, le double zincate joue un rôle essentiel dans :
- l’amorçage du dépôt ;
- la régularité de la germination ;
- l’adhérence du nickel ;
- l’homogénéité du revêtement ;
- la réduction des risques de cloquage.
Quelle épaisseur de nickel chimique déposer sur l’aluminium ?
Dans notre activité, les épaisseurs les plus courantes se situent entre 20 et 30 µm. Néanmoins, nous pouvons réaliser des dépôts allant approximativement de 3 à 100 µm selon les caractéristiques de la pièce et les objectifs recherchés.
Le choix de l’épaisseur dépend principalement :
- du niveau de protection contre la corrosion ;
- des contraintes d’usure et d’abrasion ;
- de la durée de vie attendue ;
- des tolérances dimensionnelles ;
- de la géométrie de la pièce ;
- d’une éventuelle remise à cote ;
- des spécifications du plan ou du cahier des charges.
Une épaisseur plus importante ne constitue pas automatiquement la meilleure solution. En effet, le traitement ajoute de la matière sur toutes les surfaces nickelées. Il faut donc intégrer cette variation dimensionnelle dès la conception et l’usinage de la pièce.
Par exemple, un dépôt de 25 µm augmente théoriquement un diamètre extérieur de 50 µm, puisque le nickel se dépose sur les deux côtés. Inversement, le diamètre disponible à l’intérieur d’un alésage diminue.
Par conséquent, le bureau d’études doit prévoir l’épaisseur avant l’usinage final lorsqu’une cote fonctionnelle exige une grande précision.
Le nickelage chimique sur aluminium couvre-t-il uniformément les formes complexes ?
L’un des principaux avantages du procédé réside dans son excellente uniformité. Comme le dépôt ne dépend pas de la répartition d’un courant électrique, il suit beaucoup plus régulièrement la géométrie de la pièce.
Le nickel chimique peut ainsi couvrir :
- les surfaces extérieures ;
- les alésages ;
- les filetages ;
- les taraudages ;
- certaines cavités ;
- les formes complexes ;
- les zones difficilement accessibles.
Toutefois, « uniforme » ne signifie pas que le bain peut atteindre n’importe quelle zone sans circulation. Une poche d’air, un trou borgne ou une cavité fermée peut empêcher le contact entre la solution et la surface.
De même, une zone qui retient les produits de traitement peut compliquer les rinçages. Elle peut également provoquer un suintement après le traitement.
Pour cette raison, nous analysons toujours la circulation de l’air et des liquides dans les pièces complexes. Lorsque la géométrie l’exige, nous utilisons des montages tournants pour orienter la pièce pendant les différentes opérations.
Ainsi, nous facilitons :
- l’évacuation des poches d’air ;
- le renouvellement des solutions ;
- la vidange des cavités ;
- l’efficacité des rinçages ;
- l’obtention d’un dépôt plus homogène.
Nickelage chimique et dureté de surface
L’aluminium conserve ses propriétés de cœur après le nickelage. En revanche, la couche de nickel-phosphore modifie fortement les caractéristiques de sa surface.
Lorsque nous mesurons la dureté sur une pièce nickelée, nous contrôlons donc la dureté du revêtement et non celle de l’aluminium situé sous le dépôt.
Le nickel chimique augmente considérablement la dureté superficielle. De plus, un traitement thermique adapté peut renforcer cette propriété selon l’alliage nickel-phosphore et le cahier des charges.
À titre d’exemple, nous avons déjà mesuré une évolution de la dureté de surface d’environ 160 HV avant traitement à près de 770 HV sur la couche de nickel après traitement et durcissement.
Cette augmentation permet notamment :
- de réduire l’abrasion ;
- de ralentir l’usure des surfaces en mouvement ;
- de mieux résister aux contacts mécaniques ;
- d’augmenter la durée de vie des composants ;
- de limiter la fréquence des remplacements.
Ainsi, la pièce conserve la légèreté de l’aluminium tout en bénéficiant d’une surface beaucoup plus dure.
Une protection renforcée contre la corrosion
L’aluminium résiste naturellement à plusieurs formes de corrosion grâce à sa couche d’alumine. Cependant, certains environnements industriels dépassent les capacités de cette protection naturelle.
Le nickel chimique crée alors une barrière supplémentaire entre l’aluminium et son environnement. De plus, le choix de la teneur en phosphore et de l’épaisseur permet d’adapter le revêtement au niveau de protection recherché.
Ce traitement présente notamment un intérêt dans les environnements exposés :
- à l’humidité ;
- au brouillard salin ;
- aux hydrocarbures ;
- à certains agents chimiques ;
- aux atmosphères industrielles agressives ;
- à des cycles répétés d’utilisation et de nettoyage.
Toutefois, les performances finales dépendent aussi de l’état de surface, de l’épaisseur, de la géométrie et des conditions réelles d’utilisation. Nous devons donc étudier chaque projet dans son ensemble plutôt que de nous appuyer uniquement sur une épaisseur théorique.
Quels défauts peuvent compromettre le nickelage chimique sur aluminium ?
Les défauts ne proviennent pas toujours du bain de nickelage. En pratique, l’état initial de la pièce et sa conception jouent également un rôle majeur.
Nous rencontrons notamment les difficultés suivantes :
- de la graisse dans les trous taraudés ;
- des résidus de produits d’usinage ;
- des contaminations difficiles à éliminer ;
- des hélicoïls déjà montés ;
- des trous borgnes ;
- des volumes fermés ;
- des zones qui retiennent les liquides ;
- des poches d’air ;
- des soudures non étanches.
La graisse présente au fond d’un taraudage peut, par exemple, perturber le nettoyage et la préparation locale. Par conséquent, elle peut provoquer une absence de dépôt, une mauvaise adhérence ou un défaut d’aspect.
Les hélicoïls demandent également une attention particulière. Une épaisseur de nickel supérieure à 15 µm peut modifier les dimensions utiles d’un taraudage. Sans masquage ou prise en compte préalable de l’épaisseur, le client peut alors rencontrer des difficultés pour réutiliser le filetage.
Enfin, une préparation inadéquate de l’aluminium augmente principalement le risque de cloquage. Le revêtement peut paraître conforme au départ, puis perdre localement son adhérence.
C’est pourquoi nous recommandons de signaler toutes les particularités de la pièce dès la demande de prix.
Pour les experts : concevoir une pièce aluminium pour son traitement de surface
L’une des erreurs les plus fréquentes consiste à penser au nickelage seulement après avoir terminé la conception de la pièce.
Pourtant, la conception influence directement la faisabilité, la qualité et le coût du traitement. Les trous borgnes, les volumes fermés, les évents insuffisants ou les zones de rétention peuvent empêcher une bonne circulation des bains.
Avant de finaliser la conception, le bureau d’études doit donc examiner plusieurs points :
- Les cavités permettent-elles à l’air de s’échapper ?
- Les produits peuvent-ils entrer, circuler puis ressortir facilement ?
- Les rinçages évacueront-ils correctement les solutions ?
- La pièce comporte-t-elle des zones fermées ?
- Faut-il ajouter des trous d’évent ou de vidange ?
- Les taraudages nécessitent-ils un masquage ?
- Les cotes avant traitement tiennent-elles compte de l’épaisseur du dépôt ?
- Le montage permet-il d’orienter ou de faire tourner la pièce ?
En intégrant ces questions dès le départ, le concepteur limite les modifications tardives. De plus, il améliore la qualité du traitement et maîtrise mieux son coût.
L’échange entre le bureau d’études, l’usineur et le spécialiste du traitement de surface constitue donc un véritable levier de fiabilité.
Peut-on nickeler une pièce en aluminium soudée ?
Oui, nous pouvons étudier le nickelage d’une pièce en aluminium soudée. Cependant, la zone de soudure demande une attention particulière.
Dans la mesure du possible, le fabricant doit utiliser un métal d’apport compatible avec l’alliage de base. Une différence importante de composition peut en effet provoquer une réaction différente pendant les prétraitements.
De plus, les soudures doivent présenter la meilleure étanchéité possible. Une soudure poreuse ou incomplète peut laisser pénétrer les produits chimiques. Ces solutions peuvent ensuite ressortir après le nickelage et provoquer un suintement, des traces ou une dégradation locale du revêtement.
Par conséquent, nous recommandons une étude préalable pour les assemblages soudés complexes. Le client doit également nous signaler la présence et la position des soudures avant le lancement du traitement.
Nickelage chimique ou anodisation ?
Le nickelage chimique et l’anodisation ne répondent pas exactement aux mêmes objectifs. Il ne faut donc pas les considérer comme deux solutions systématiquement interchangeables.
L’anodisation transforme la surface de l’aluminium pour former une couche d’oxyde contrôlée. Le nickelage chimique, quant à lui, ajoute une couche métallique de nickel-phosphore.
Le choix dépend notamment :
- du niveau de dureté recherché ;
- des contraintes d’usure ;
- de l’environnement corrosif ;
- des propriétés électriques attendues ;
- de l’aspect souhaité ;
- des tolérances dimensionnelles ;
- de la géométrie de la pièce ;
- du cahier des charges applicable.
Chez Verbrugge, nous sommes spécialisés dans le nickelage chimique. Ainsi, nous pouvons déterminer si ce procédé répond aux contraintes du projet. En revanche, lorsqu’une comparaison détaillée avec l’anodisation s’avère nécessaire, nous recommandons de confronter les exigences fonctionnelles avec les caractéristiques précises des deux traitements.
Quelles pièces en aluminium traitons-nous ?
Le nickelage chimique sur aluminium concerne aussi bien les petites pièces de précision que les équipements industriels de grandes dimensions.
Nous avons notamment traité des ensembles atteignant approximativement :
- 1 600 mm de longueur ;
- 600 mm de largeur ;
- 600 mm de hauteur ;
- un poids proche de 600 kg.
Cependant, les dimensions ne constituent pas le seul critère de faisabilité. Nous étudions également la géométrie, les moyens de manutention, les zones de rétention, l’orientation dans les bains et la circulation des solutions.
Ainsi, une pièce compacte peut parfois présenter davantage de difficultés qu’un ensemble beaucoup plus volumineux.
Une application concrète sur une pompe haute pression
Le nickelage chimique sur aluminium apporte une réelle valeur lorsqu’une pièce doit conserver sa légèreté tout en résistant à des sollicitations mécaniques importantes.
Chez Verbrugge, nous avons notamment travaillé sur une pièce spécifique en aluminium destinée à une pompe haute pression. Dans cette application, le nickelage chimique devait améliorer la tenue de la surface et prolonger la durée de vie du composant.
Le traitement a ainsi permis de combiner :
- la légèreté de l’aluminium ;
- les avantages liés à son usinage ;
- une surface plus dure ;
- une meilleure résistance à l’usure ;
- une protection renforcée dans les conditions d’utilisation.
Cette application illustre l’intérêt économique du procédé. En effet, le nickelage chimique ne répond pas seulement à une exigence inscrite sur un plan. Il peut aussi prolonger la durée de vie d’une pièce et réduire le coût global de son utilisation.
Pourquoi faire appel à Verbrugge ?
La réussite d’un nickelage chimique sur aluminium ne dépend pas uniquement du bain de nickel. Elle repose sur la maîtrise de toute la gamme, depuis l’analyse de la pièce jusqu’au contrôle final.
Chez Verbrugge, nous accompagnons nos clients pour :
- analyser la nuance d’aluminium ;
- définir l’épaisseur adaptée ;
- identifier les zones à masquer ;
- anticiper les risques de rétention ;
- prendre en compte les exigences dimensionnelles ;
- étudier les assemblages soudés ;
- adapter les montages aux géométries complexes ;
- traiter des pièces de grandes dimensions ;
- optimiser la résistance à l’usure et à la corrosion.
De plus, notre retour d’expérience nous permet d’identifier certaines difficultés avant le lancement de la production. Nous pouvons ainsi proposer des adaptations qui sécurisent le traitement et limitent les coûts inutiles.
FAQ sur le nickelage chimique sur aluminium
Le nickelage chimique adhère-t-il correctement sur l’aluminium ?
Oui, à condition de maîtriser la préparation de surface. En particulier, le double zincate favorise la germination du nickel et améliore l’adhérence du revêtement.
Pourquoi réalise-t-on un double zincate ?
Le double zincate crée une couche intermédiaire plus fine et plus homogène qu’un simple zincate. Ainsi, il prépare la surface au démarrage du dépôt de nickel et limite les risques de mauvaise adhérence.
Quelle épaisseur de nickel chimique faut-il choisir ?
Nous réalisons le plus souvent des épaisseurs comprises entre 20 et 30 µm. Toutefois, le choix exact dépend de l’usure, de la corrosion, des tolérances et du cahier des charges.
Le nickelage modifie-t-il les dimensions de la pièce ?
Oui, car le traitement ajoute une couche de matière sur les surfaces. Par conséquent, le bureau d’études doit intégrer l’épaisseur du dépôt dans les cotes avant traitement.
Quel défaut apparaît en cas de mauvaise préparation ?
Une préparation inadaptée peut provoquer un défaut d’adhérence. Le cloquage constitue notamment l’un des principaux risques sur l’aluminium.
Peut-on nickeler un taraudage ?
Oui. Cependant, le dépôt réduit l’espace disponible à l’intérieur du taraudage. Il faut donc vérifier la tolérance et prévoir un masquage si nécessaire.
Faut-il démonter les hélicoïls avant le traitement ?
La réponse dépend de la conception, de l’épaisseur demandée et du résultat attendu. Toutefois, les hélicoïls peuvent compliquer le masquage et la maîtrise des dimensions. Il faut donc les signaler lors de la demande de prix.
Peut-on nickeler une pièce en aluminium soudée ?
Oui. Néanmoins, le fabricant doit privilégier une soudure étanche et un métal d’apport compatible avec l’alliage de base. Cette précaution limite les infiltrations et les différences de comportement pendant le prétraitement.
Peut-on nickeler une pièce comportant des trous borgnes ?
Cela dépend de leur forme et de leur position. En effet, un trou borgne peut emprisonner de l’air ou retenir des produits chimiques. Une étude de la géométrie permet donc de définir les adaptations nécessaires.
Quelle dureté peut atteindre la surface ?
La dureté dépend du type de dépôt et du traitement thermique appliqué. À titre d’exemple, nous avons déjà obtenu une dureté de surface proche de 770 HV après nickelage et durcissement.
Peut-on traiter une pièce en aluminium de grande dimension ?
Oui, sous réserve de vérifier la compatibilité de la pièce avec les capacités de traitement et de manutention. Nous avons notamment traité des ensembles d’environ 1 600 × 600 × 600 mm pour un poids proche de 600 kg.
Pourquoi faut-il penser au nickelage dès la conception ?
Cette démarche permet d’anticiper les épaisseurs, les trous borgnes, les zones de rétention, les besoins de masquage et les évents. Ainsi, le concepteur améliore la faisabilité du traitement et évite des modifications tardives.
Conclusion
Le nickelage chimique sur aluminium permet de conserver la légèreté, l’usinabilité et les propriétés mécaniques de l’aluminium tout en renforçant fortement sa surface.
Grâce au double zincate, le nickel peut adhérer durablement sur une surface pourtant très réactive. De plus, l’uniformité du dépôt permet de protéger des géométries complexes tout en maîtrisant les variations dimensionnelles.
Le revêtement agit alors comme une véritable armure. Il améliore la résistance à l’usure, augmente la dureté de surface et renforce la protection contre la corrosion.
Cependant, la réussite du traitement exige une approche globale. La nuance, la préparation, l’épaisseur, les soudures, les taraudages et les zones de rétention doivent entrer dans l’analyse technique.
Ainsi, intégrer Verbrugge dès la conception permet de fiabiliser le résultat, de maîtriser le coût du traitement et d’augmenter durablement la durée de vie des composants.
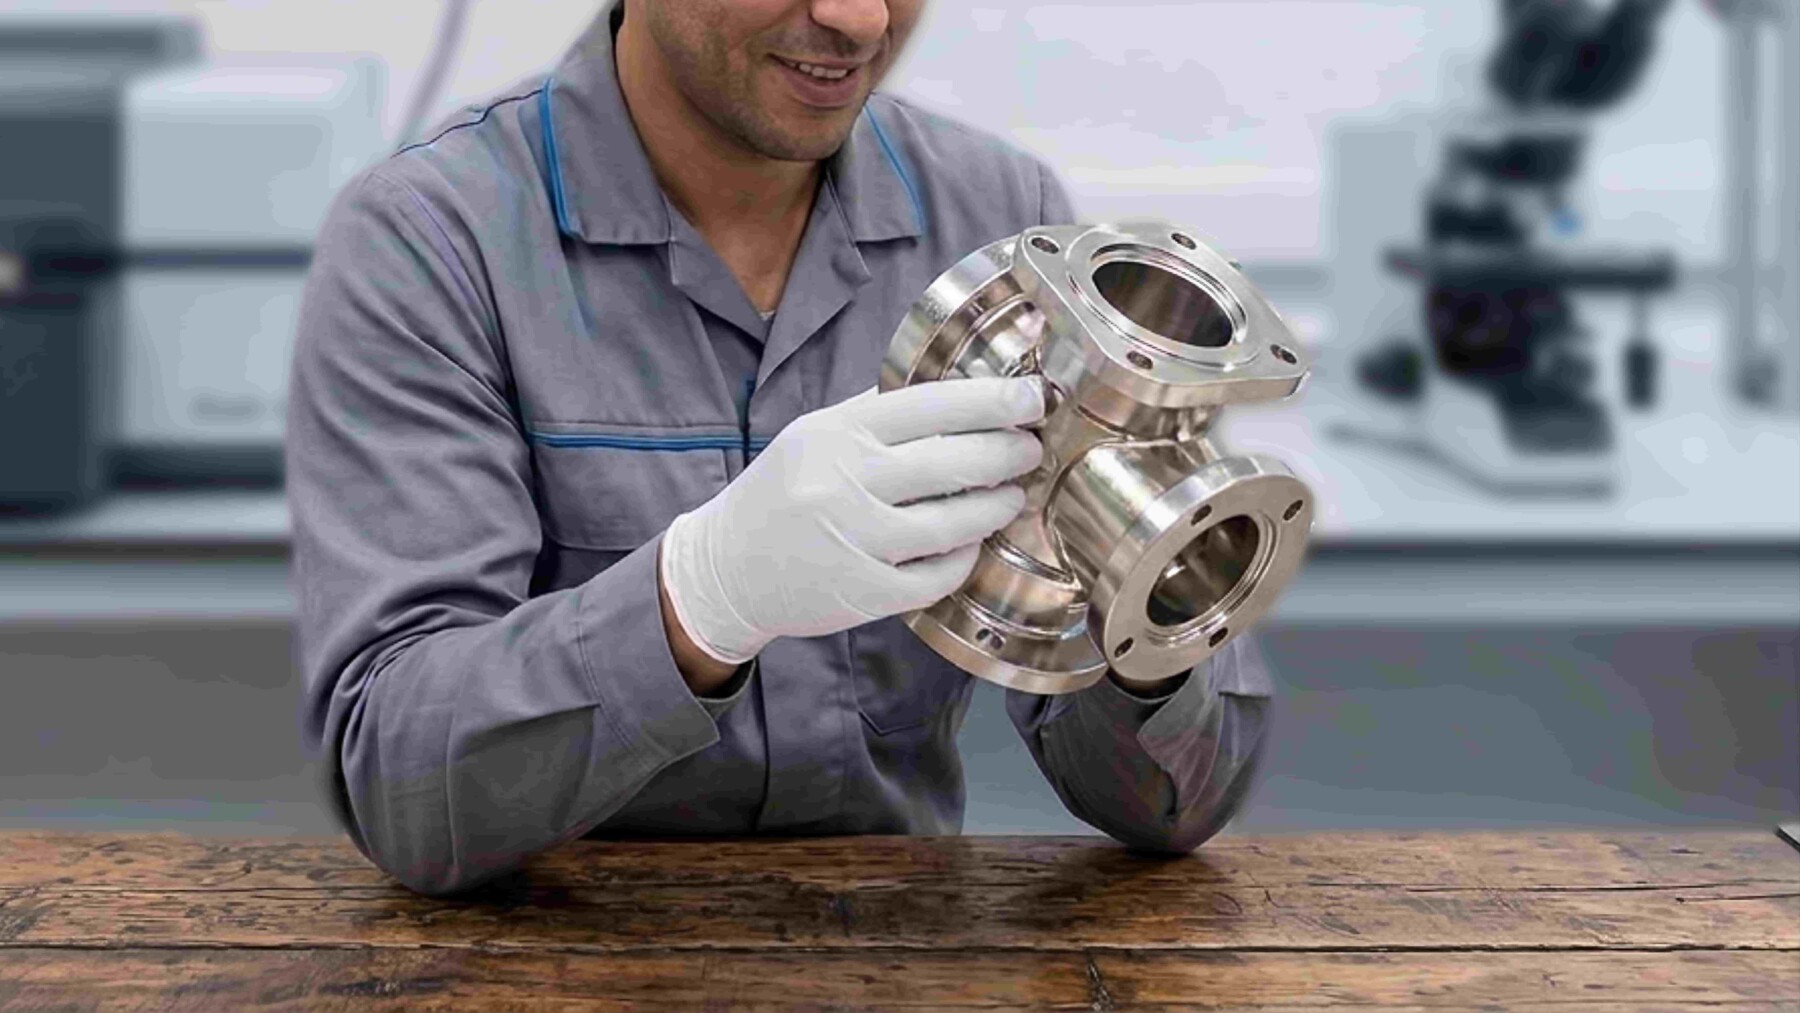
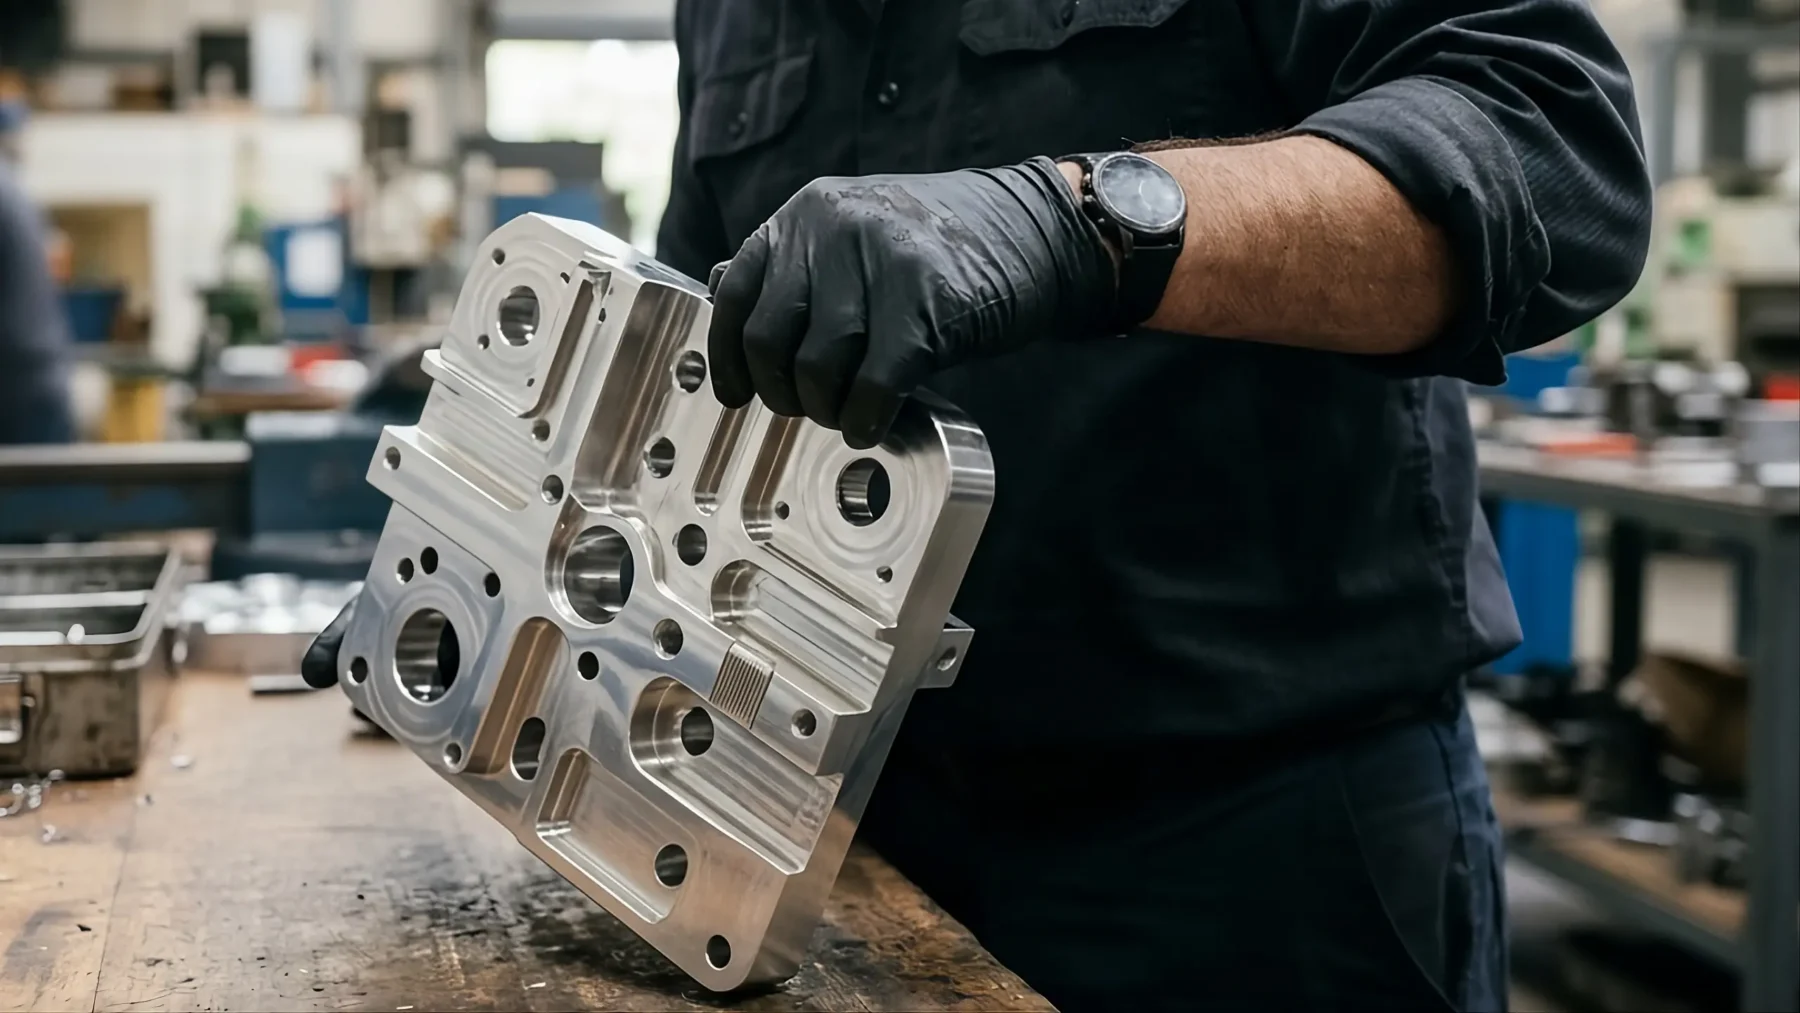

Le traitement thermique de diffusion après nickelage chimique haut-phosphore permet d’améliorer les performances mécaniques et anticorrosion des pièces industrielles. Cette solution répond aux exigences des secteurs où la résistance à l’usure, la fiabilité et la durabilité sont essentielles. Le nickelage chimique haut-phosphore possède des propriétés modulables. Il s’adapte aux environnements industriels sévères grâce à différents
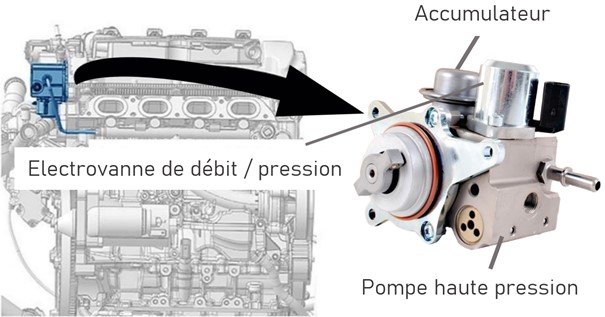
Une pompe à carburant haute pression joue un rôle essentiel dans les moteurs modernes à injection directe. Elle assure le débit et la pression nécessaires au bon fonctionnement du système d’injection. En fonctionnement, cette pompe peut atteindre une pression d’environ 120 bars.
Afin de garantir sa fiabilité dans le temps, le nickelage chimique pour pompe haute pression constitue une solution performante contre la corrosion et l’usure des composants internes.